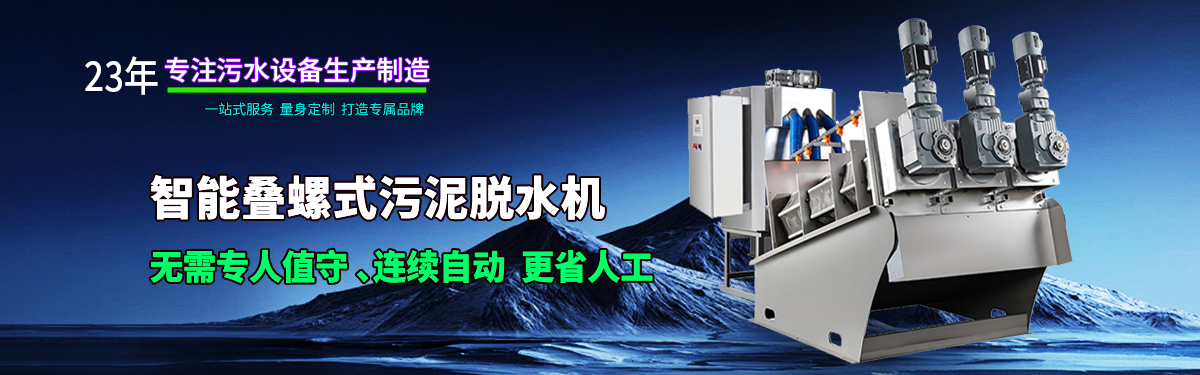
叠螺机脱水主体返厂维保怎么做

一、叠螺机脱水主体为什么很难在现场修
现场维保能做的是外围:管口、加药、电气、减速机外部件。一旦涉及环片和螺旋轴的处理,条件就不具备了。
环片矫平要有矫平机,耐磨层补焊要有堆焊设备和后续的机加工,叶片表面要把粗糙度做下来还要有抛光工装。这些是车间里的固定设备,不是随车带的工具。
现场常见的“将就”做法是敲一敲、磨一磨、换几片新环片。这样做短期能看见变化,但间隙的一致性没有恢复:新片和旧片混在一起,局部间隙大、局部间隙小,跑泥和出泥波动的表现反而更明显。判断方法很简单——拆开后如果看到环片有局部翘曲、螺旋轴叶片边缘摸上去有明显的台阶感,就已经落进需要返厂处理的范围了。
- 现象:现场只能处理外围件
- 机理:矫平机、堆焊设备、抛光工装是车间设备
- 后果:新片旧片混装会让间隙更不均
- 判断方法:拆开看环片翘曲、摸轴叶边缘的台阶感
二、叠螺污泥脱水机返厂维保的六个步骤
返厂之后的流程是按装配顺序倒着走的,拆得越彻底,能恢复的地方越多。
- 第 1 步|叠螺机先拆减速电机:动力端不拆,螺旋轴抽不出来。拆下来的电机和减速机同步做检查——轴承、油封、联轴器的状态一起看,有问题一并处理
- 第 2 步|叠螺压滤机环片逐片拆解、清洗除垢:人工把环片一片一片拆下来,逐片清洗,把缝隙里卡住的污泥老垢清干净。整机冲洗只能洗到外圈,片间的结垢固结之后像水泥,冲不掉,间隙等于没恢复。这一步同时是检查环节——清洗干净之后,每片的变形量和翘曲位置才看得清
- 第 3 步|抽出螺旋轴,耐磨层补焊加精细抛光:螺旋轴整根抽出,测量磨损程度,对磨损的耐磨层做补焊,再做精细抛光。耐磨层如果本身是可修复工艺,磨到一定程度补焊后可恢复尺寸;抛光则直接关系到污泥在叶片上的附着倾向,含油污泥(如动物油脂类)容易糊在叶片和轴面上,表面做细之后粘连倾向会下降
- 第 4 步|叠螺浓缩机环片挨个矫平、超标替换、人工重新串装:每片过矫平,变形超标、不合格的直接替换,然后人工一片一片重新串起来。间隙是影响脱水效果的直接变量,手工对位才能把间隙的一致性控制住
- 第 5 步|螺旋轴穿回脱水主体、整机复装:轴穿回主体,环片组复位,减速电机装回,紧固件按规定力矩上紧;管路、密封件、密封面同步检查,该换的换
- 第 6 步|通电试机,参数合格才发回:空载试机看电流、转速、运行平稳度和有无异响;有条件时带料试机,看排泥是否顺畅、有没有跑泥、出泥状态是否稳定。各项参数确认合格之后再发回客户。不试机直接装车,问题只能到客户现场才暴露,返工的成本比试机高得多
三、哪几种情况建议直接返厂,别在现场凑合
把下面几条当自查表用,命中两条以上,返厂的收益通常大于现场处理。
- 出泥含水率忽高忽低,加药量怎么调都压不住
- 跑泥明显、滤液里的含固量往上走
- 螺旋轴叶片边缘出现明显台阶感,堆焊层有局部脱落迹象
- 频繁堵轴、扭矩报警,清洗完短期又复发
- 环片大面积变形,或片间孔位已经对不上
四、叫法说明:叠螺压滤机、叠螺污泥脱水机、叠螺机是同一类设备
技改方案里有时写“叠螺压滤机”,有时写“叠螺污泥脱水机”,日常沟通里常简称“叠螺机”,指向的是同一类设备。本文讲的返厂维保流程,对这几种叫法下的设备都适用。客户在提交维保需求时,把设备型号和大致运行年限写清楚,比只描述“坏得厉害”更有用。
五、会做返厂维保和不会做,差别在哪
这里比的不是谁好谁坏,而是叠螺污泥脱水机返厂维保这件事本身对加工条件和人员有要求。条件齐不齐,直接决定了环片和螺旋轴是“修”还是“换”。
- 加工设备:有条件的厂家自有矫平、堆焊、机加工、抛光手段;只做转手供货的环节通常不具备这些设备,环片和轴部件依赖上游成品件
- 环片处理:有条件的叠螺脱水机厂家逐片矫平、超标的替换、重新串装;条件不具备时,往往是整组换新,或送第三方处理
- 螺旋轴处理:耐磨层可补焊修复、恢复尺寸后再抛光;不具备条件时,多数情况下只能整根换轴,账目差别主要落在这一项
- 售后人员:需要有人能判断磨损程度和间隙状态,凭经验给出修还是换的结论;判断依据不足时,容易把可修的件当废件处理
- 试机验收:组装完成后通电试机、参数合格再发回;不具备试机条件时,只能发回后由客户现场承担调试
- 责任链条:从拆解、加工到试机由同一家负责,问题归因清楚;环节分散在多家时,出问题容易互相推
六、采购建议
- 1|算总账,不要只算设备价。叠螺机返厂维保的成本要连着停机时间一起算:环片能矫平复用的和必须整组换新的,费用结构不同;螺旋轴能补焊的和必须换轴的,差别更大。选型阶段把“以后好不好修”纳入考量,比采购时省下的那点差价更影响长期支出
- 2|下单前先问清厂家有没有返厂维保这条线。可以直接问三个问题:环片是自己矫平还是整组换新?螺旋轴的耐磨层磨损后能不能补焊修复?组装完成之后试不试机?这三个问题能问出对方的加工能力边界
- 3|送修前把工况写清楚。进泥含水率、出泥目标含水率、绝干污泥量、污泥类型、每天运行时长——这五项不只是选型参数,也是判断磨损速度的依据。同一台设备在不同污泥下的磨损速率差别很大,工况写清楚了,维保才有针对性
- 4|维保记录要留档。哪几片环片被替换、螺旋轴哪一段做的补焊、试机参数是多少,逐次记下来。两次维保之间对比磨损速度,能反推出问题出在运行参数还是来料工况
- 5|质保期内外和往返环节的口径提前确认。质保期内怎么响应、出保之后怎么计价、物流包装由谁负责、往返周期大概多久,这些在设备还在跑的时候问清楚,比等停机之后再谈从容得多
结语
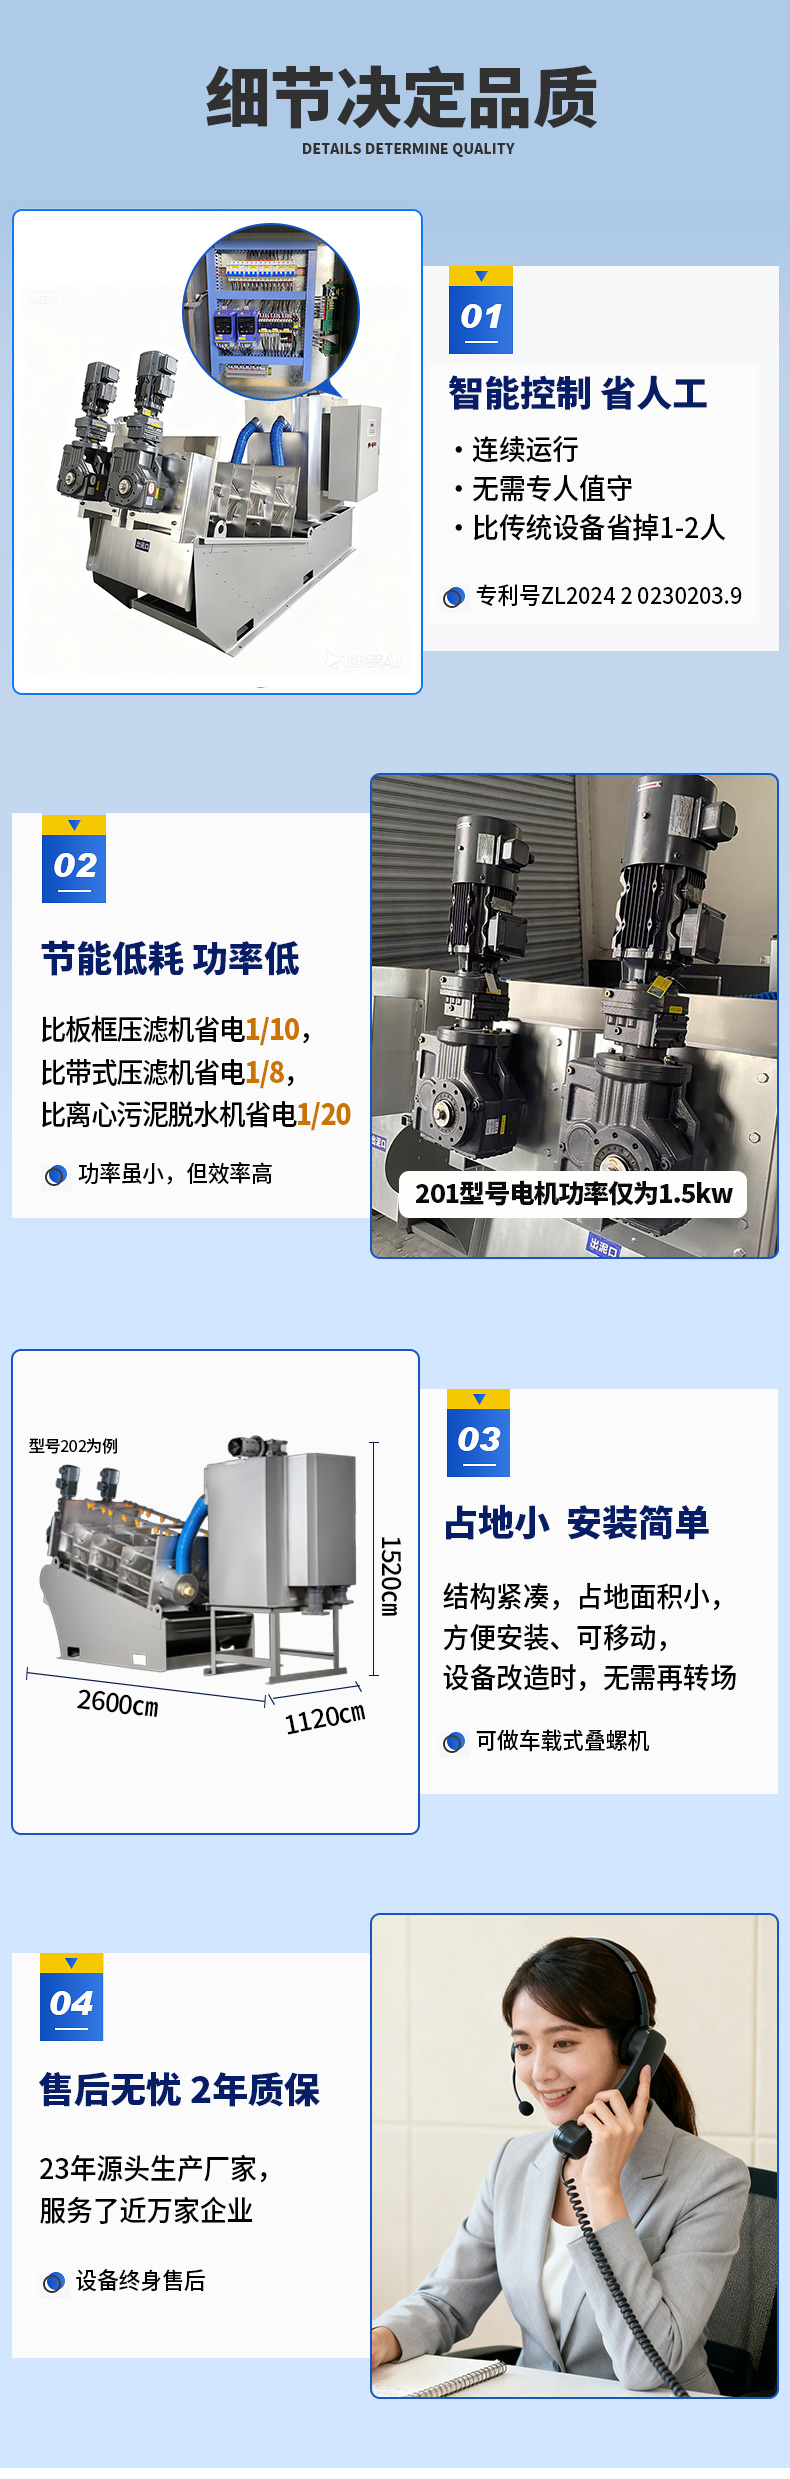
万洁是叠螺污泥脱水机的源头生产厂家,设备自己造,加工环节在自己车间里,因此返厂维保这条线可以接:从拆减速电机、环片逐片清洗除垢、螺旋轴抽出补焊抛光,到环片矫平替换、人工串装、通电试机,整套流程在一个厂里闭环完成,试机参数合格才发回。
如果你手上有一台正在跑但状态在往下走的叠螺机,把进泥含水率、出泥目标含水率、绝干污泥量、污泥类型和每天运行时长这五项报过来,我们可以先判断是运行参数需要调,还是到了该返厂维保的阶段,再给你一份对应的处理方案。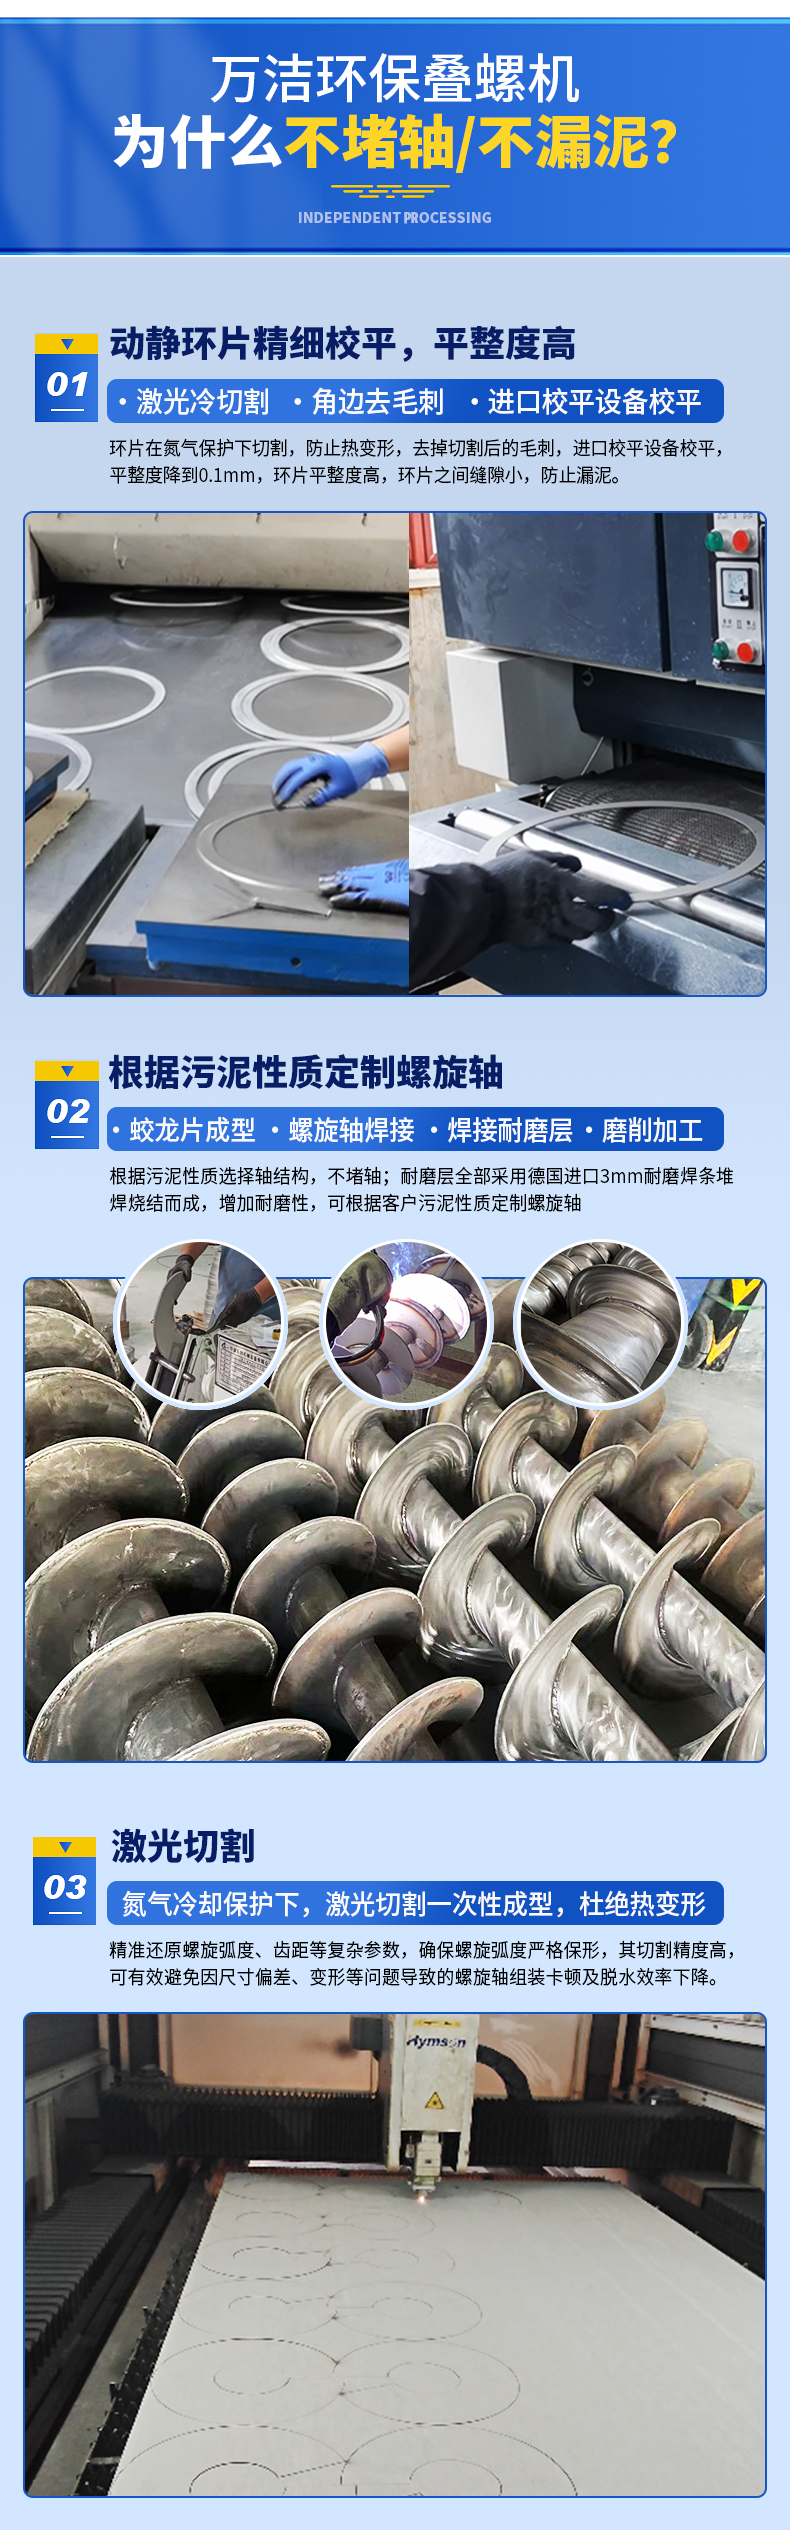
 相关常见问答
 最新资讯文章