叠螺机使用寿命多少年?关键看环片和螺旋轴这4处工艺

“这台叠螺机到底能用几年?”这是工业污水站负责人问得比较多的一句话。有人听到“10年以上”觉得是宣传话术,也有人买回去两三年就开始跑泥、漏泥、轴体变形。同样是叠螺机,寿命差距这么大,问题通常不出在设备名称上,而出在用料和加工工艺上。
先把结论放在前面
在正常工况、选型正确、按规程冲洗维护的前提下,一台合格的叠螺污泥脱水机用 10 年以上是合理预期。但这句话有三个前提,缺任何一条都会打折:
- 材质按污泥性质匹配,不是所有工况都用一种钢;
- 加工工艺不缩水,该走的工序一道不少;
- 易损部位可以修复,而不是整体报废。
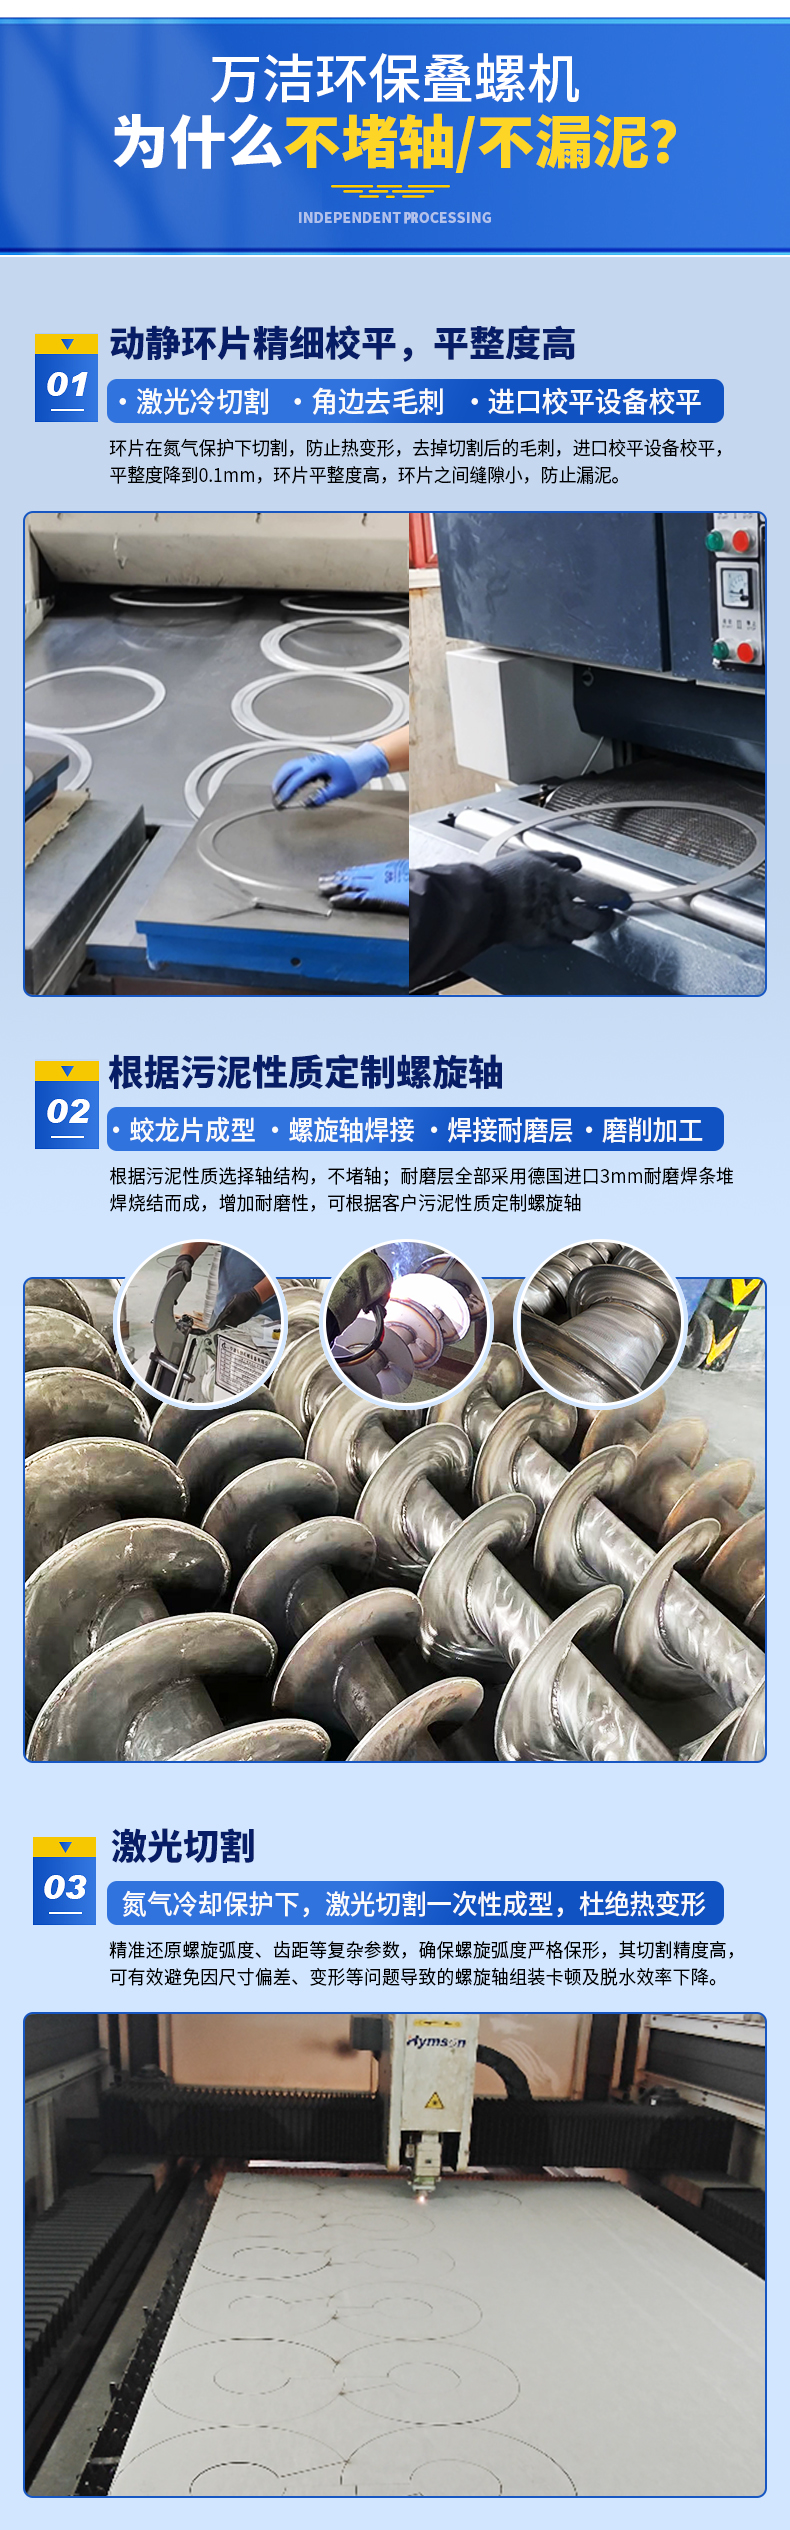
一、环片:3mm 厚 304 不锈钢,四道工序,间隙精度 0.01mm
环片是叠螺式污泥脱水机的核心过滤部件,滤液从这里走,泥饼也在这里被挤压。这个部位偷工减料最隐蔽,也最伤寿命。
厚度。市面上有用 2mm 甚至更薄环片的做法,成本低,但刚性不足,受压后容易变形。环片一变形,环缝间隙就不均匀,直接表现为跑泥、漏泥。常规污水工况应选 3mm 厚的 304 不锈钢环片。
材质。304 是常规工况的基准选择。如果污泥偏酸性、氯离子含量高,比如部分化工、印染、发酵类废水,材质要往 316L 甚至双相钢上走。这一步必须按污泥性质定,不能一刀切。
工序与精度。环片不是冲压成型就能装机的,需要经过四道加工工序,把平面度、内外圆同轴度控制住。少走一道,初期看不出来,运行一段时间后就是间隙变大、密封失效。装配后的环缝间隙精度要控制在 0.01 毫米以内,才能做到不跑泥、不漏泥;间隙过大漏泥,间隙过小则摩擦发热、能耗上升、环片磨损加快。
二、螺旋轴:304 实心满焊,不是空心拼接
螺旋轴承受整机扭矩。空心轴或分段点焊的轴,初期也能转,但在长期交变载荷下容易在焊缝处开裂、轴体轻微弯曲,一弯就刮环片,环片和轴一起报废。
选型时看两点:一是 304 不锈钢实心轴,二是满焊工艺——整轴连续焊接,而不是点焊拼接。实心满焊的轴刚性好、抗扭不变形,这是叠螺脱水机能否长期稳定运行的基础。
三、耐磨层:硬质合金堆焊,磨损后可修复
螺旋轴外缘是直接推泥、挤压的部位,磨损集中在这一圈。常见做法是表面堆一层普通耐磨焊条,磨掉之后整轴更换,成本高、停机久。
硬质合金堆焊的耐磨层硬度高,正常工况下用 3 到 5 年,返厂补焊修复一次,修完继续用。一根轴可以跨越两到三个修复周期,这是把叠螺机寿命拉到 10 年以上的关键一环。
四、还有四个容易被忽略的寿命变量
- 加药絮凝效果:絮凝不好,细颗粒进入环缝,磨损和堵塞同时加快,三槽加药机的溶解熟化效果直接影响主机寿命。
- 停机冲洗习惯:停机前不冲洗,泥干结在环缝里,下次启动卡死,强行启动就伤环片和轴。
- 运行时长与轴型:连续运行时间长的工况优先双轴,间歇运行可选单轴,选错轴型等于长期超负荷。
- 浓缩段与脱水段匹配:前端浓缩效果差,脱水段负荷偏高,整机都在超出设计工况下工作,寿命自然短。
采购时可以直接问的五个问题
- 环片多厚?什么材质?
- 环片经过几道加工工序?装配间隙精度控制在多少?
- 螺旋轴是实心还是空心?满焊还是点焊?
- 耐磨层是硬质合金堆焊吗?磨损后能不能返厂补焊修复?
- 按我这边的污泥性质,材质需不需要升级?
能把这五个问题答清楚、并且愿意写进合同的厂家,基本可以排除掉大部分偷工减料的可能。
写在最后
万洁叠螺污泥脱水机为源头生产,6 大规格 16 型号,处理量覆盖 50-100、120-200、500+ kg/h。环片采用 3mm 厚 304 不锈钢、经四道加工工序、环缝间隙精度控制在 0.01mm 以内;螺旋轴为 304 实心满焊,外缘硬质合金堆焊耐磨层,磨损后可返厂补焊修复。整机两年质保,48 小时上门勘测并出具改造方案。
选型前建议先确认五个参数:进泥含水率、目标出泥含水率、绝干污泥量、污泥类型、每天运行时长。参数对上了,设备才谈得上用十年。
 相关行业资讯
 最新资讯文章