叠螺机出水浑浊怎么解决

叠螺机出水浑浊怎么解决
叠螺污泥脱水机在运行过程中,出水浑浊是现场比较常见的问题。出水一旦发浑,意味着污泥随滤液大量流失,不仅脱水效果下降,后续回流处理负担也会加重。本文针对叠螺式污泥脱水机出水浑浊的常见原因和解决思路做系统梳理。
一、出水浑浊的判断标准
正常工况下,叠螺机出水的 SS(悬浮物)应控制在较低水平,外观上呈相对清澈状态。如果出水明显发浑、带泥色或可见细小絮团漂浮,说明泥水分离不彻底,需要逐项排查。
二、常见原因与对应解决方法
1. 絮凝效果不达标
这是出水浑浊的首要原因。絮凝环节出了问题,后续脱水无论怎么调都难有改善。
- **PAM投加量过大或过小**
- 投加量过小:絮体细碎、不密实,泥水分离不清,出水带泥
- 投加量过大:絮体过大且粘,容易堵塞叠螺主体环片间隙,反而跑泥
- **解决方法**:取现场污泥做烧杯试验,重新确定PAM最佳投加量,观察絮体大小和上清液清澈度,找到临界点后微调至稳定
- **PAM型号与污泥不匹配**
- 不同污泥类型(有机污泥、无机污泥、混合污泥)对PAM离子度和分子量要求不同
- **解决方法**:联系药剂供应商提供多个型号样品,逐一做对比试验,选择适配性最高的型号
- **絮凝混合条件不佳**
- 管道混合器堵塞或絮凝槽搅拌速度过快,导致絮体被打碎
- **解决方法**:检查混合管路是否通畅,调整搅拌转速至低速档,避免剪切力过大破坏絮体
2. 叠螺主体环片间隙问题
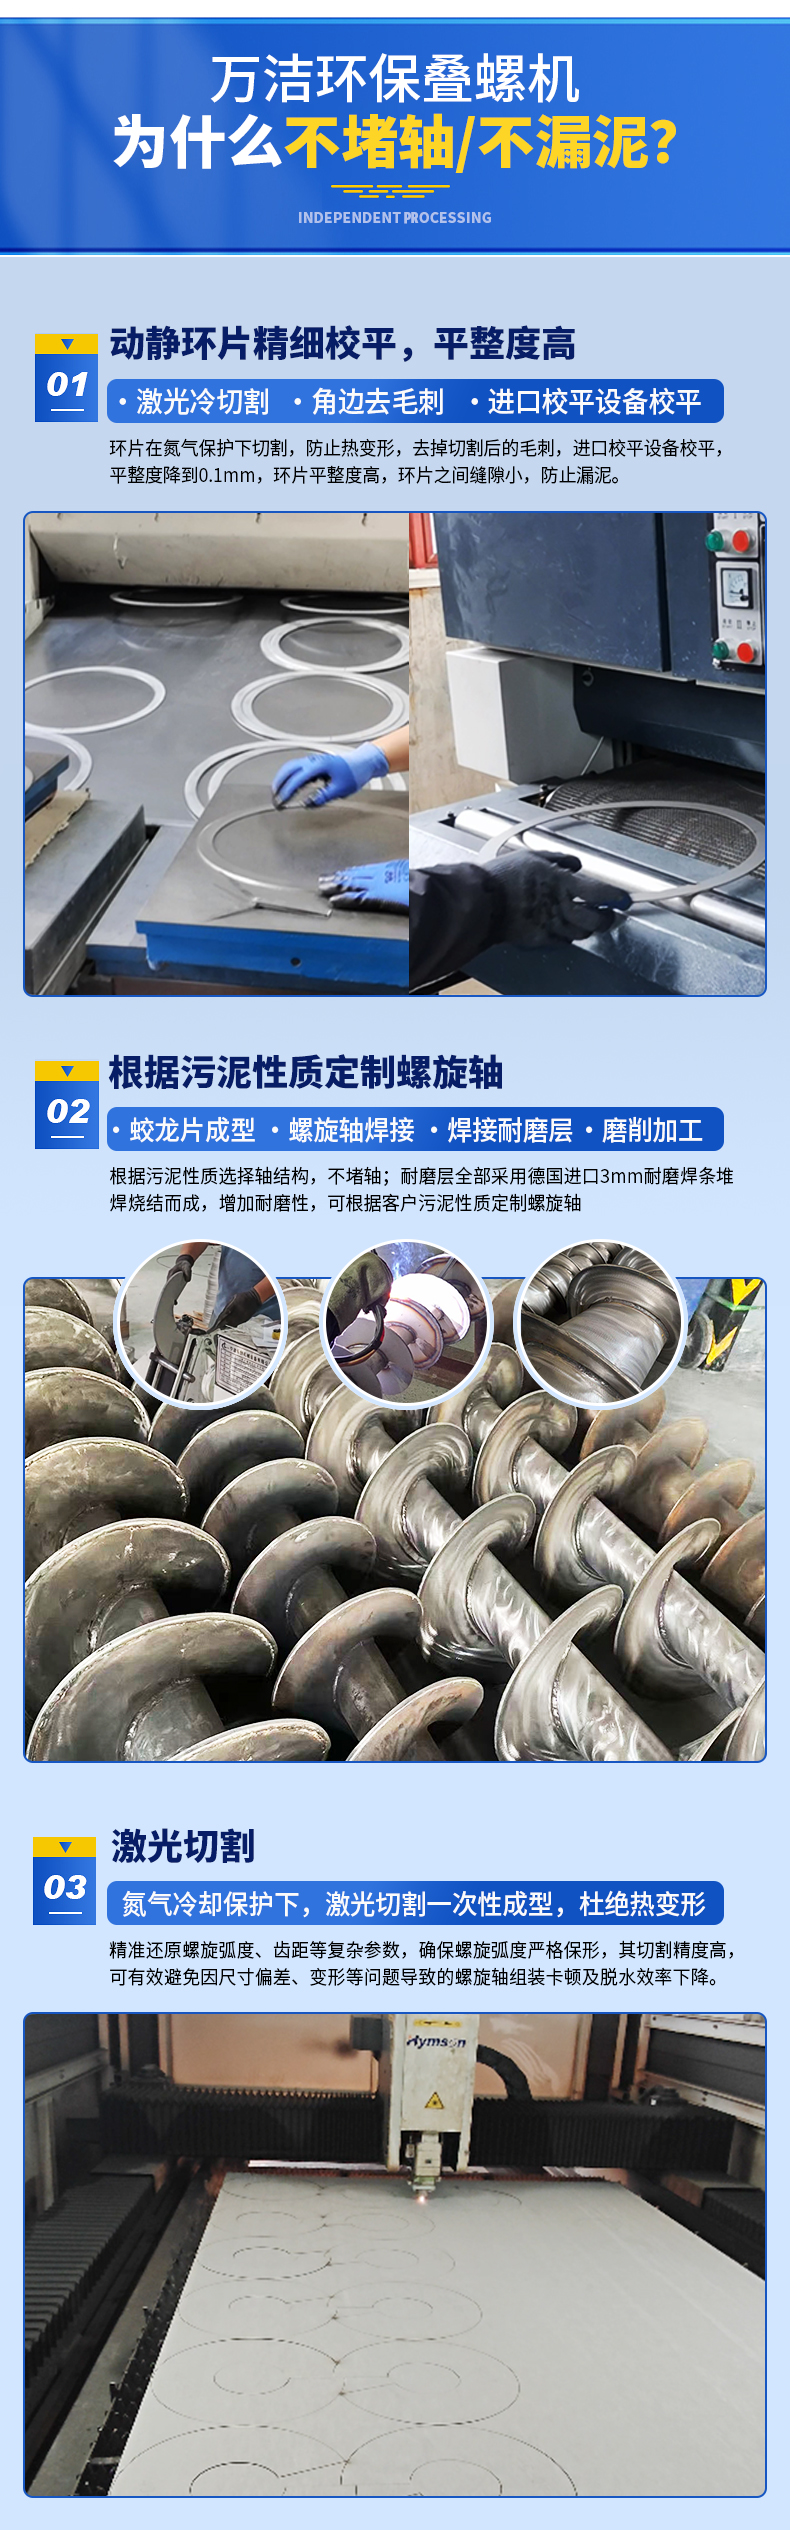
叠螺污泥脱水机依靠动环和定环之间的微小缝隙排出滤液,间隙异常直接影响出水质量。
- **环片磨损导致间隙增大**
- 长期运行后,环片接触面磨损,间隙变大,细小絮体随滤液漏出
- **解决方法**:停机检查环片磨损情况,间隙超过设计公差范围的需要更换环片或整套叠螺主体
- **环片间有异物卡阻**
- 污泥中的纤维、毛发等缠绕在环片间,导致间隙不均匀,局部跑泥
- **解决方法**:定期清理环片间杂物,必要时在进泥前端增设细格栅或粉碎装置
3. 进泥含水率过高
进泥含水率超出叠螺式污泥脱水机的设计处理范围时,污泥过稀无法形成有效絮团层,滤液中夹带大量细泥。
- **解决方法**:
- 检查浓缩段前端工艺,确保进泥含水率控制在合理范围(一般建议97%-99%以内)
- 如前端浓缩能力不足,需增设浓缩池或预浓缩装置
- 避免大量清水直接进入叠螺机进泥管路
4. 螺旋轴转速与背压板调整不当
- **转速过快**:污泥在叠螺主体内停留时间不足,脱水不充分,泥饼含水量高且出水浑浊
- **解决方法**:适当降低螺旋轴转速,延长脱水时间,观察出水和泥饼状态变化
- **背压板间隙过小或过大**
- 过小:泥饼排不出,内部压力升高导致跑泥
- 过大:挤压不够,泥饼含水率偏高,出水也可能带泥
- **解决方法**:根据污泥性质和目标含水率,逐步调节背压板间隙,找到出泥顺畅与脱水效果兼顾的平衡点
5. 污泥性质发生突变
污水处理工艺调整、进水水质变化、季节性温度变化等因素都可能导致污泥性质改变,原有运行参数不再适用。
- **解决方法**:
- 关注前端工艺变化,发现污泥性质明显变化时及时重新做絮凝试验
- 有机分偏高时适当提高PAM离子度
- 温度降低导致污泥活性变化时,调整PAM投加量和叠螺机运行参数
三、日常运维建议
1. **建立运行记录台账**:每日记录进泥含水率、PAM投加量、转速、背压板间隙、出水SS等关键参数,便于问题溯源
2. **定期检查环片和螺旋轴**:每月至少一次停机检查,发现磨损及时处理
3. **保持PAM配制新鲜**:配制后存放时间不宜过长,避免降解影响絮凝效果
4. **关注污泥性质波动**:前端工艺变化时提前预判,调整叠螺机运行参数
四、总结
叠螺机出水浑浊不是单一原因造成的,需要从絮凝效果、设备状态、进泥条件、运行参数和污泥性质五个方面系统排查。建议遵循"先查絮凝、再看设备、后调参数"的排查顺序,多数情况下絮凝环节调整即可解决问题。如设备层面存在结构性磨损,则需及时更换部件以恢复叠螺污泥脱水机的正常脱水性能。
叠螺污泥脱水机在运行过程中,出水浑浊是现场比较常见的问题。出水一旦发浑,意味着污泥随滤液大量流失,不仅脱水效果下降,后续回流处理负担也会加重。本文针对叠螺式污泥脱水机出水浑浊的常见原因和解决思路做系统梳理。
一、出水浑浊的判断标准
正常工况下,叠螺机出水的 SS(悬浮物)应控制在较低水平,外观上呈相对清澈状态。如果出水明显发浑、带泥色或可见细小絮团漂浮,说明泥水分离不彻底,需要逐项排查。
二、常见原因与对应解决方法
1. 絮凝效果不达标
这是出水浑浊的首要原因。絮凝环节出了问题,后续脱水无论怎么调都难有改善。
- **PAM投加量过大或过小**
- 投加量过小:絮体细碎、不密实,泥水分离不清,出水带泥
- 投加量过大:絮体过大且粘,容易堵塞叠螺主体环片间隙,反而跑泥
- **解决方法**:取现场污泥做烧杯试验,重新确定PAM最佳投加量,观察絮体大小和上清液清澈度,找到临界点后微调至稳定
- **PAM型号与污泥不匹配**
- 不同污泥类型(有机污泥、无机污泥、混合污泥)对PAM离子度和分子量要求不同
- **解决方法**:联系药剂供应商提供多个型号样品,逐一做对比试验,选择适配性最高的型号
- **絮凝混合条件不佳**
- 管道混合器堵塞或絮凝槽搅拌速度过快,导致絮体被打碎
- **解决方法**:检查混合管路是否通畅,调整搅拌转速至低速档,避免剪切力过大破坏絮体
2. 叠螺主体环片间隙问题
叠螺污泥脱水机依靠动环和定环之间的微小缝隙排出滤液,间隙异常直接影响出水质量。
- **环片磨损导致间隙增大**
- 长期运行后,环片接触面磨损,间隙变大,细小絮体随滤液漏出
- **解决方法**:停机检查环片磨损情况,间隙超过设计公差范围的需要更换环片或整套叠螺主体
- **环片间有异物卡阻**
- 污泥中的纤维、毛发等缠绕在环片间,导致间隙不均匀,局部跑泥
- **解决方法**:定期清理环片间杂物,必要时在进泥前端增设细格栅或粉碎装置
3. 进泥含水率过高
进泥含水率超出叠螺式污泥脱水机的设计处理范围时,污泥过稀无法形成有效絮团层,滤液中夹带大量细泥。
- **解决方法**:
- 检查浓缩段前端工艺,确保进泥含水率控制在合理范围(一般建议97%-99%以内)
- 如前端浓缩能力不足,需增设浓缩池或预浓缩装置
- 避免大量清水直接进入叠螺机进泥管路
4. 螺旋轴转速与背压板调整不当
- **转速过快**:污泥在叠螺主体内停留时间不足,脱水不充分,泥饼含水量高且出水浑浊
- **解决方法**:适当降低螺旋轴转速,延长脱水时间,观察出水和泥饼状态变化
- **背压板间隙过小或过大**
- 过小:泥饼排不出,内部压力升高导致跑泥
- 过大:挤压不够,泥饼含水率偏高,出水也可能带泥
- **解决方法**:根据污泥性质和目标含水率,逐步调节背压板间隙,找到出泥顺畅与脱水效果兼顾的平衡点
5. 污泥性质发生突变
污水处理工艺调整、进水水质变化、季节性温度变化等因素都可能导致污泥性质改变,原有运行参数不再适用。
- **解决方法**:
- 关注前端工艺变化,发现污泥性质明显变化时及时重新做絮凝试验
- 有机分偏高时适当提高PAM离子度
- 温度降低导致污泥活性变化时,调整PAM投加量和叠螺机运行参数
三、日常运维建议
1. **建立运行记录台账**:每日记录进泥含水率、PAM投加量、转速、背压板间隙、出水SS等关键参数,便于问题溯源
2. **定期检查环片和螺旋轴**:每月至少一次停机检查,发现磨损及时处理
3. **保持PAM配制新鲜**:配制后存放时间不宜过长,避免降解影响絮凝效果
4. **关注污泥性质波动**:前端工艺变化时提前预判,调整叠螺机运行参数
四、总结
叠螺机出水浑浊不是单一原因造成的,需要从絮凝效果、设备状态、进泥条件、运行参数和污泥性质五个方面系统排查。建议遵循"先查絮凝、再看设备、后调参数"的排查顺序,多数情况下絮凝环节调整即可解决问题。如设备层面存在结构性磨损,则需及时更换部件以恢复叠螺污泥脱水机的正常脱水性能。
下一篇:已经是最后一篇了
上一篇:叠螺机配套选错,运行成本可能多花30%——别只盯主机
 相关行业资讯
 最新资讯文章